Компания Tianjin Golden Bridge Welding Materials Group Co. была основана в 1986 году для обеспечения качественными сварочными материалами ведущих отраслей промышленности КНР, таких как судостроение, мостостроение, нефтехимия, строительство трубопроводов, железнодорожное машиностроение, энергетика, металлургия и т.д.
Современное и высокотехнологичное производство оснащено полным набором методов контроля, что обеспечивает постоянную стабильность высокого качества выпускаемой продукции, а компания имеет сертификат международной системы менеджмента качества ISO9001: 2000.
На данный момент компания обладает значительными производственными мощностями 9 заводов, расположенными на территории 7 провинций КНР, а годовой выпуск превышает
1 600 000 тонн более чем 500 марок сварочных материалов, для потребителей со всего мира.
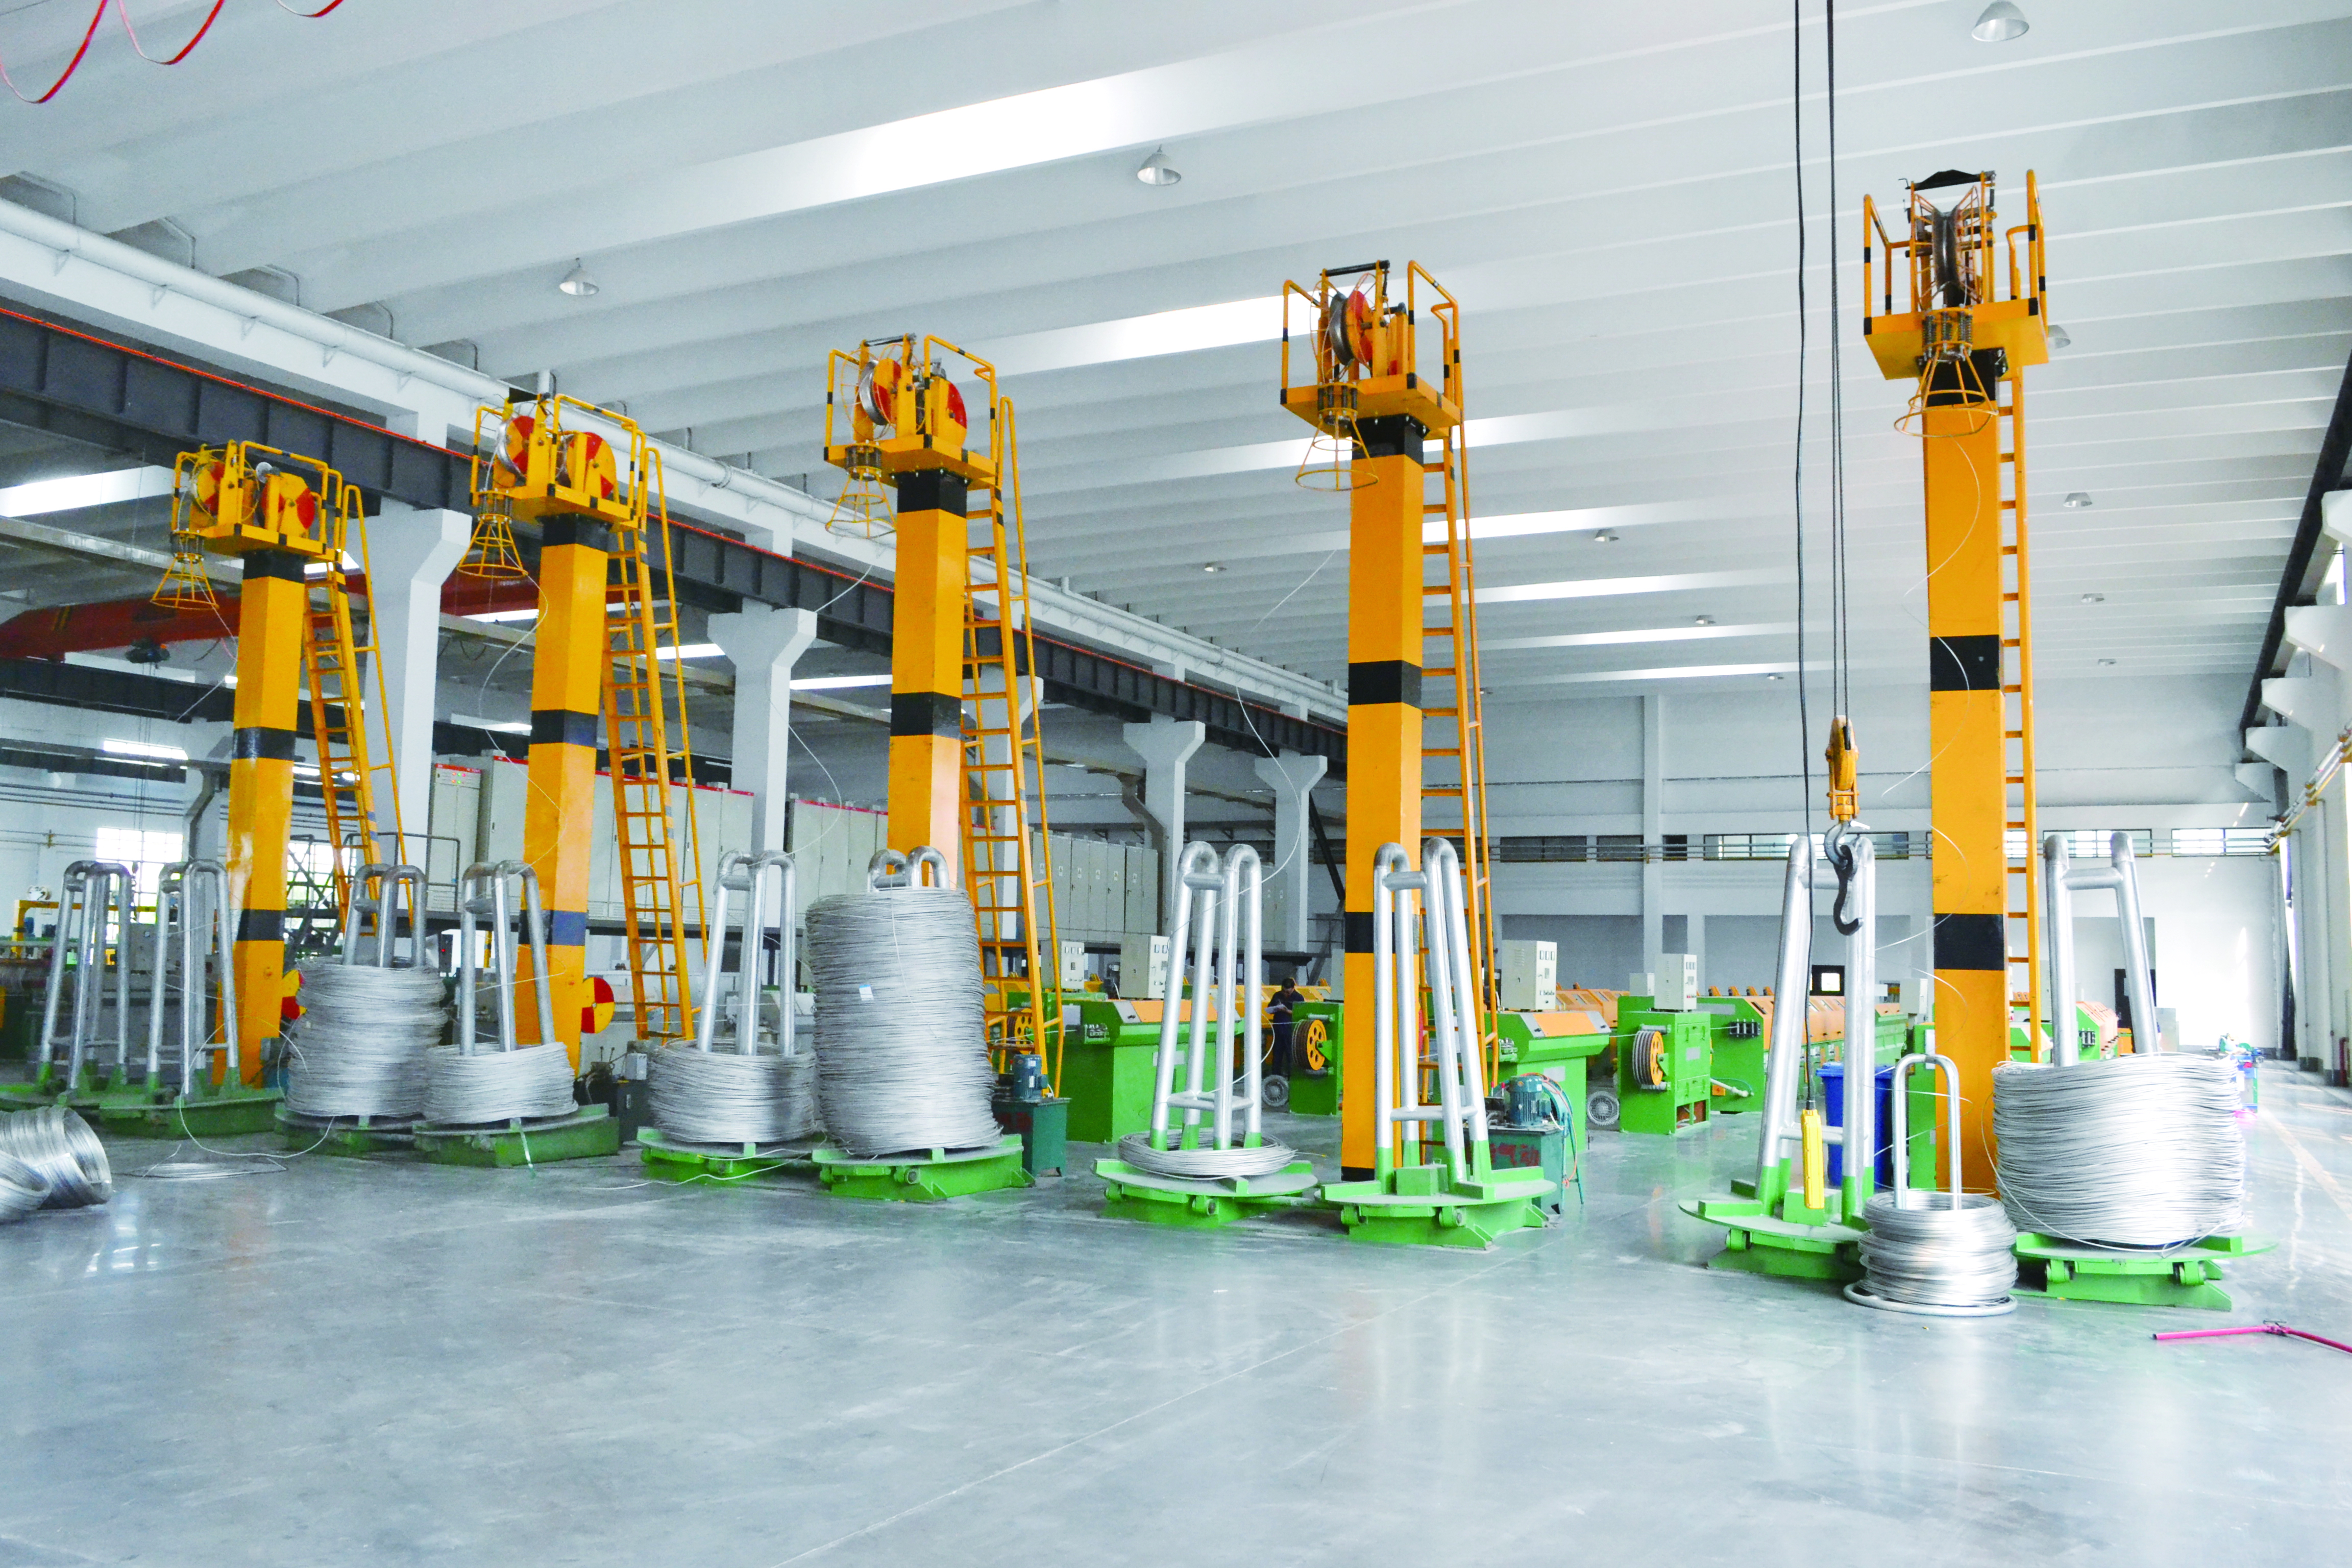
Завод, г. Тяньцзинь
Компания обладает научно-исследовательским центром, на оснащение которого в 2020 году было инвестировано около 100 миллионов юаней.
Центр занимает площадь более 5000 квадратных метров и оснащён по последнему слову техники (некоторые приборы не имеют аналогов в КНР) для определения химического состава, механических и сварочно-технологических свойств исследуемых материалов.
Центр представляет собой универсальную научно-исследовательскую платформу, которая ведёт постоянные разработки новейших инновационных марок сварочных материалов и модернизирует существующие марки под актуальные требования потребителей из более чем 100 стран.
Основные марки сварочных материалов GOLDEN BRIDGE имеют одобрения международных классификационных обществ девяти стран, таких как: CCS, LR, BV, ABS, DNV, GL, NK, KR и RS.
В России сварочные материалы GOLDEN BRIDGE имеют одобрения ПАО «ГАЗПРОМ», ПАО «ТРАНСНЕФТЬ», НАКС, ВНИИЖТ, РМРС.
В России офис нашей компании находится в г. Санкт-Петербург, а сеть из 12 складов, основные из которых расположены в таких городах как Санкт Петербург, Москва, Воронеж, Екатеринбург, Новосибирск, Владивосток, позволяют оперативно отгружать продукцию GOLDEN BRIDGE нашим заказчикам по всей России.
Требования современной промышленности
С каждым годом современный рынок требует от промышленных предприятий всё большего увеличения производительности и качества выпускаемой продукции, а также снижения её себестоимости.
Чтобы получить такие результаты в области сварки, как части общего производственного процесса, требуется обеспечить:
- увеличение производительности наплавки, которая напрямую зависит от увеличения уровня перехода металла проволоки в сварной шов;
- снижение количества сопутствующих расходов на материалы и рабочее время специалистов, затрачиваемое на проведение слесарных/сварочных работ по исправлению или доработке сварочных швов и околошовной зоны в процессе сварки и по её завершению — за счёт снижения количества брака в швах и уровня разбрызгивания электродного металла.
Во многом обеспечение этих требований достигается стабильностью горения дуги во время всего цикла сварки, вне зависимости от смены партий применяемых сварочных материалов.
Стабильность горения дуги зависит от гарантированно плавной и равномерной подачи проволоки и стабильно высокой степени электропроводности на всём протяжении её поверхности.
Стабильно плавная и равномерная подача проволоки, а также электропроводность её поверхности, обеспечивается за счёт её откалиброванности и предельно низкого уровня шероховатости по всей протяжённости её поверхности.
Стабильность горения дуги при смене партий применяемых сварочных материалов обеспечивается строгим входным контролем со стороны Производителя к качеству поступающего сырья и выходным контролем изготовленных сварочных материалов.
Решения компании GOLDEN BRIDGE
Чтобы обеспечить максимальную стабильность горения дуги у наших проволок, компания GOLDEN BRIDGE неукоснительно соблюдает следующие условия.
1. Жёсткий входной контроль поступающего сырья
В компании предъявляются высокие требования к химическому составу и механическим свойствам сырья, поступающего для изготовления сварочных материалов GOLDEN BRIDGE. Требования контроля по содержанию легирующих элементов и вредных примесей намного превышают требования национальных стандартов GB/T (Китай), EN ISO (Европа) и AWS (США). Это позволяет обеспечить неизменность высокого качества проволок GOLDEN BRIDGE и гарантированно высоких сварочно-технологических свойств даже при смене одной партии проволоки на другую!
2. Калибровка проволоки
ВСЕ проволоки GOLDEN BRIDGE в процессе изготовления проходят этап волочения на ультрасовременных автоматических линиях с электронно-оптическим контролем, что гарантирует неизменность диаметра проволоки на всём её протяжении (мизерные отклонения в пределах высоких допусков).
Калиброванная проволока позволяет обеспечить стабильную электропередачу наряду с равномерностью подачи на всём её протяжении.
3. Улучшение электропроводности и стабильность подачи проволоки
3.1. Высококачественное омеднение откалиброванных проволок обеспечивает максимально плотное прилегание равномерного слоя меди к поверхности проволоки на всём её протяжении. Омеднение не отлетает и не забивает направляющие каналы. ПРИМЕЧАНИЕ: омеднением не покрываются полированные проволоки JQ.MG50-6N (аналог OK Autrod 12.50), JQ.MG50-6AN (аналог OK Autrod 12.64), проволоки из высоколегированных сталей и лёгких сплавов, а также порошковые проволоки.
3.2. Высококачественная полировка откалиброванных проволок обеспечивает максимально низкий уровень шероховатости.
Это позволяет значительно улучшить электропроводность по всей поверхности, а также обеспечить стабильное и плавное прохождение проволок GOLDEN BRIDGE через направляющие каналы и токосъёмные наконечники сварочных горелок!
4. Технология рядной намотки «ВИТОК К ВИТКУ»
Технология рядной намотки избавляет проволоку от перекручивания и перегибов в направляющих каналах, дефекта «ход витка». Эта технология является одним из ключевых факторов, обеспечивающих плавную и равномерную подачу проволоки без рывков.
5. Жёсткий выходной контроль
При изготовлении сварочных материалов GOLDEN BRIDGE производится неукоснительный контроль качества сварочных материалов на каждом этапе производства в соответствии с принципами системы менеджмента качества ISO 9001. После изготовления из КАЖДОЙ партии производится выборка материалов для определения сварочно-технологических и механических свойств данных материалов в Научно-Исследовательском центре компании в г. Тяньцзинь, где они хранятся после этого на протяжении всего срока годности партии.
Неукоснительный контроль на каждом этапе производства позволяет ГАРАНТИРОВАТЬ СТАБИЛЬНОСТЬ ВЫСОКОГО КАЧЕСТВА МАТЕРИАЛОВ GOLDEN BRIDGE.
Применение сварочных материалов GOLDEN BRIDGE обеспечивает высокопроизводительную, качественную и экономически эффективную сварку, в силу чего является залогом успешной рыночной деятельности современных сварочных производств!
Отрасли применения
Марка JQ.SAl 5356. Аналоги: ESAB OK Autrod 5356, MTC MT-ALMg 5. Отрасли применения:
судостроение, автомобилестроение, изготовление пищевых ёмкостей, алюминиевая опалубка, рамы велосипедов и т.д.
Марка JQ.MG50-6N. Аналоги: ESAB OK Autrod 12.50, BÖHLER EMK 6 TOP. Отрасли применения: общегражданское и промышленное строительство и монтаж, мостостроение, автомобильная промышленность, производство и ремонт оборудования, энергетика и энергетическое машиностроение, судостроение, насосное и трубопроводное оборудование, котельное и трубопроводное оборудование и т.д.
Марка JQ.MG307Si. Аналоги: ESAB OK Autrod 16.95, BÖHLER A 7 CN-IG. Отрасли применения: сварка разнородных сталей, проволока используется для сварки жаропрочных, закалённых сталей, броневых плит, сталей с содержанием Mn и трудносвариваемых сталей без предварительного нагревания, сварка аустенитных Cr-Ni нержавеющих сталей, проволока применяется, когда к изделию не предъявляются требования по стойкости к межкристаллитной коррозии. Наплавка механически упрочняемых коррозионностойких слоёв, например, для торцевых уплотнений запорной арматуры и сёдел клапанов, которые работают в контакте с относительно агрессивными средами при повышенных температурах, наплавка переходных слоёв при упрочняющей наплавке на тяжело свариваемые стали. Изделия, сваренные проволокой JQ.MG307Si, используются в машиностроении, нефтяной, химической, пищевой отраслях, в судостроении и других.
Марка JQ.MG80-G. Аналоги: ESAB OK AristoRod 69, BÖHLER NiCrMo 2.5-IG. Отрасли применения: подходит для сварки высокопрочных сталей с пределом текучести до 700 МПа, например, сталей Weldox 700, DOMEX 690, Magstrong S700MC. Примеры использования: машиностроение, краностроение, изготовление прицепов-тяжеловозов, для сварки несущих конструкций из высокопрочных и низколегированных марок стали, энергетика и энергетическое машиностроение, для формирования напряжённых металлоконструкций, которые эксплуатируются при низких температурах (до -40°С), производство запчастей.
Технические описания сварочных материалов
JQ.MG307Si сплошная высоколегированная проволока (GB/T 29713 S307Si, AWS A5.9: ER307Si, EN ISO 14343-A: G 18 8 Mn) типа 21Cr-9Ni-7Mn, предназначенная для сварки и наплавки в смеси защитных газов М12 или М13, конструкций из аустенитных марганцовистых сталей (стали Гадфильда), а также сварки таких сталей с хромоникелевыми сталями, когда к металлу шва не предъявляются жёсткие требования к МКК, сталей с ограниченной свариваемостью и, в некоторых случаях, разнородных сталей. Процесс сварки обладает отличными технологическими свойствами, со стабильным и мягким горением дуги, малым уровнем разбрызгивания, высокой производительностью. Повышенное содержание кремния улучшает смачиваемость свариваемых кромок, а сам шов имеет гладкую и плоскую поверхность с хорошим проваром.
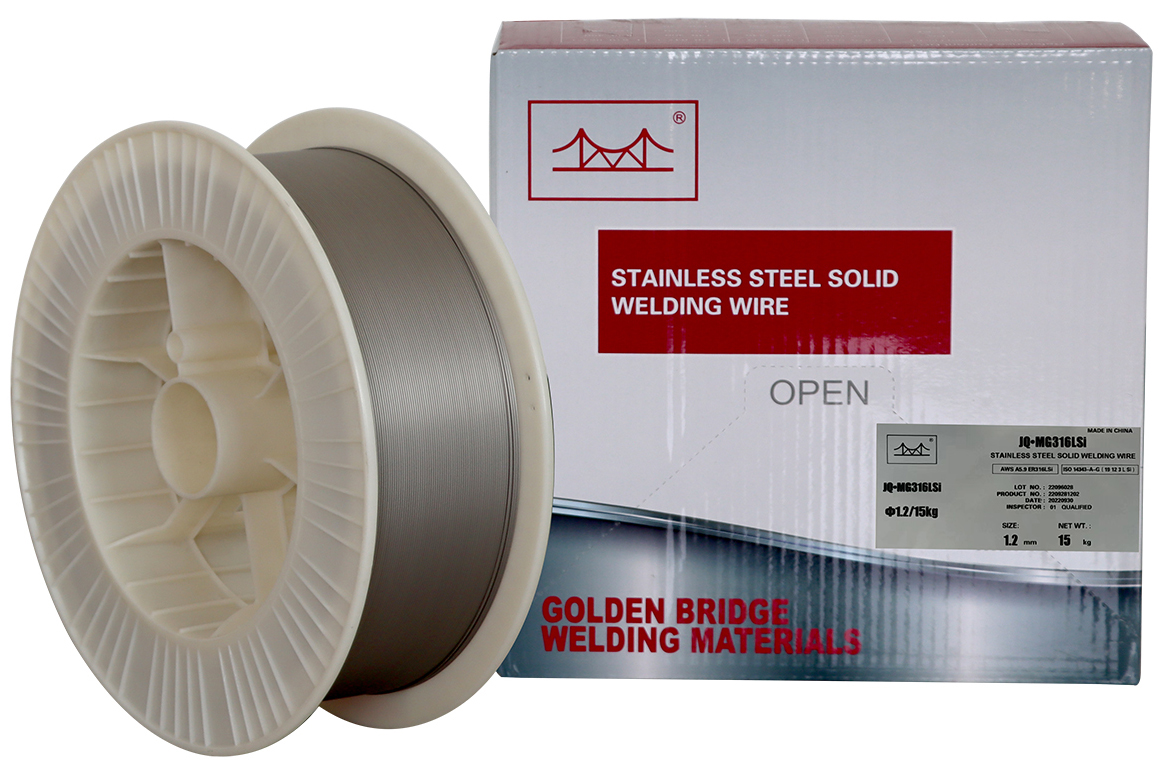
Наплавленный металл обладает стойкостью к общей коррозии, однако на температурах выше 500°С не устойчив к воздействию сернистых газов. Металл швов устойчив к образованию окалины при температурах эксплуатации до 850°С, и, благодаря увеличенному содержанию марганца, к образованию горячих трещин.
Сварку рекомендуется производить с применением импульсных режимов MIG-Pulse.
Проволока применяется в таких областях, как судостроение, транспортное и энергетическое машиностроение и т.д.
Справочные рекомендации. Защитный газ: М12 (98%Ar + 2%CO2) или М13 (98%Ar + 2%O2). Расход газа: 20–25 л/мин. Вылет проволоки: 15–25 мм. Перед сваркой очистите кромки соединения от ржавчины, влаги, масляных и других загрязнений. При сварке на открытом воздухе следует принять меры по защите зоны сварки от ветра, если скорость ветра превышает 1,5 м/с, а также принять соответствующие меры по защите от ветра, чтобы предотвратить появление пузырьков воздуха в потоке защитного газа.
JQ.MG80-G сплошная проволока для сварки высокопрочных сталей (AWS A5.28 ER110S-G, ISO 16834-B-G 78A 2 M21 N4CM2T) типа Cr-Ni-Mo-Ti, предназначенная для сварки в смеси защитных газов M21, конструкций из высокопрочных сталей с пределом прочности 790 МПа.
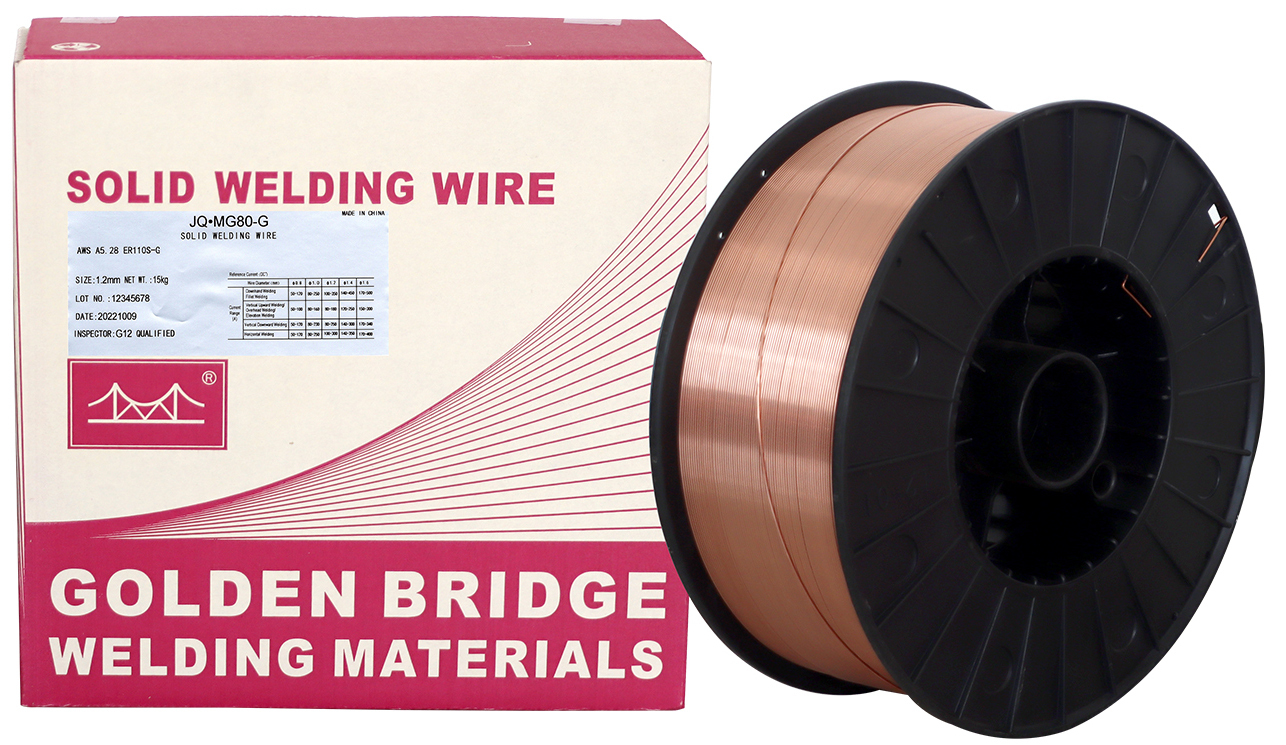
Проволока обладает отличными сварочно-технологическими свойствами со стабильным и мягким горением дуги, малым уровнем разбрызгивания, высокой производительностью наплавки, а сам шов имеет гладкую поверхность с хорошим проваром и смачиваемостью свариваемых кромок. Сварка производится во всех пространственных положениях, а наплавленный металл обладает высокой ударной вязкостью при температурах до -40°С.
Проволока рекомендована для сварки конструкционных высокопрочных сталей с пределом текучести до 690 МПа (например, S690Q, S690QL по стандарту EN 10025-6) в таких отраслях промышленности, как судостроение, мостостроение, изготовление специального оборудования и техники для добычи полезных ископаемых, строительства и др.
Справочные рекомендации. Защитный газ: М21 (Ar + 20%CO2). Расход газа: 20–25 л/мин. Вылет проволоки: 15–25 мм. Перед сваркой очистите кромки соединения от ржавчины, влаги, масляных и других загрязнений. Приведенные выше рекомендации имеют справочный характер.
JQ.MG50-6N полированная проволока сплошного сечения (AWS A5.18 ER70S-6, ISO 14341-A-G 42 4 C1 3Si1, ISO 14341-A-G 46 4 M21 3Si1, JIS YGW12), предназначенная для сварки в среде защитных газов C1 и M21, углеродистых и низколегированных конструкционных сталей, с пределом текучести до 420 МПа, эксплуатирующихся, в том числе, при отрицательных температурах окружающей среды.
Проволока откалибрована по диаметру, обладает качественной полировкой поверхности и рядной намоткой «виток к витку».
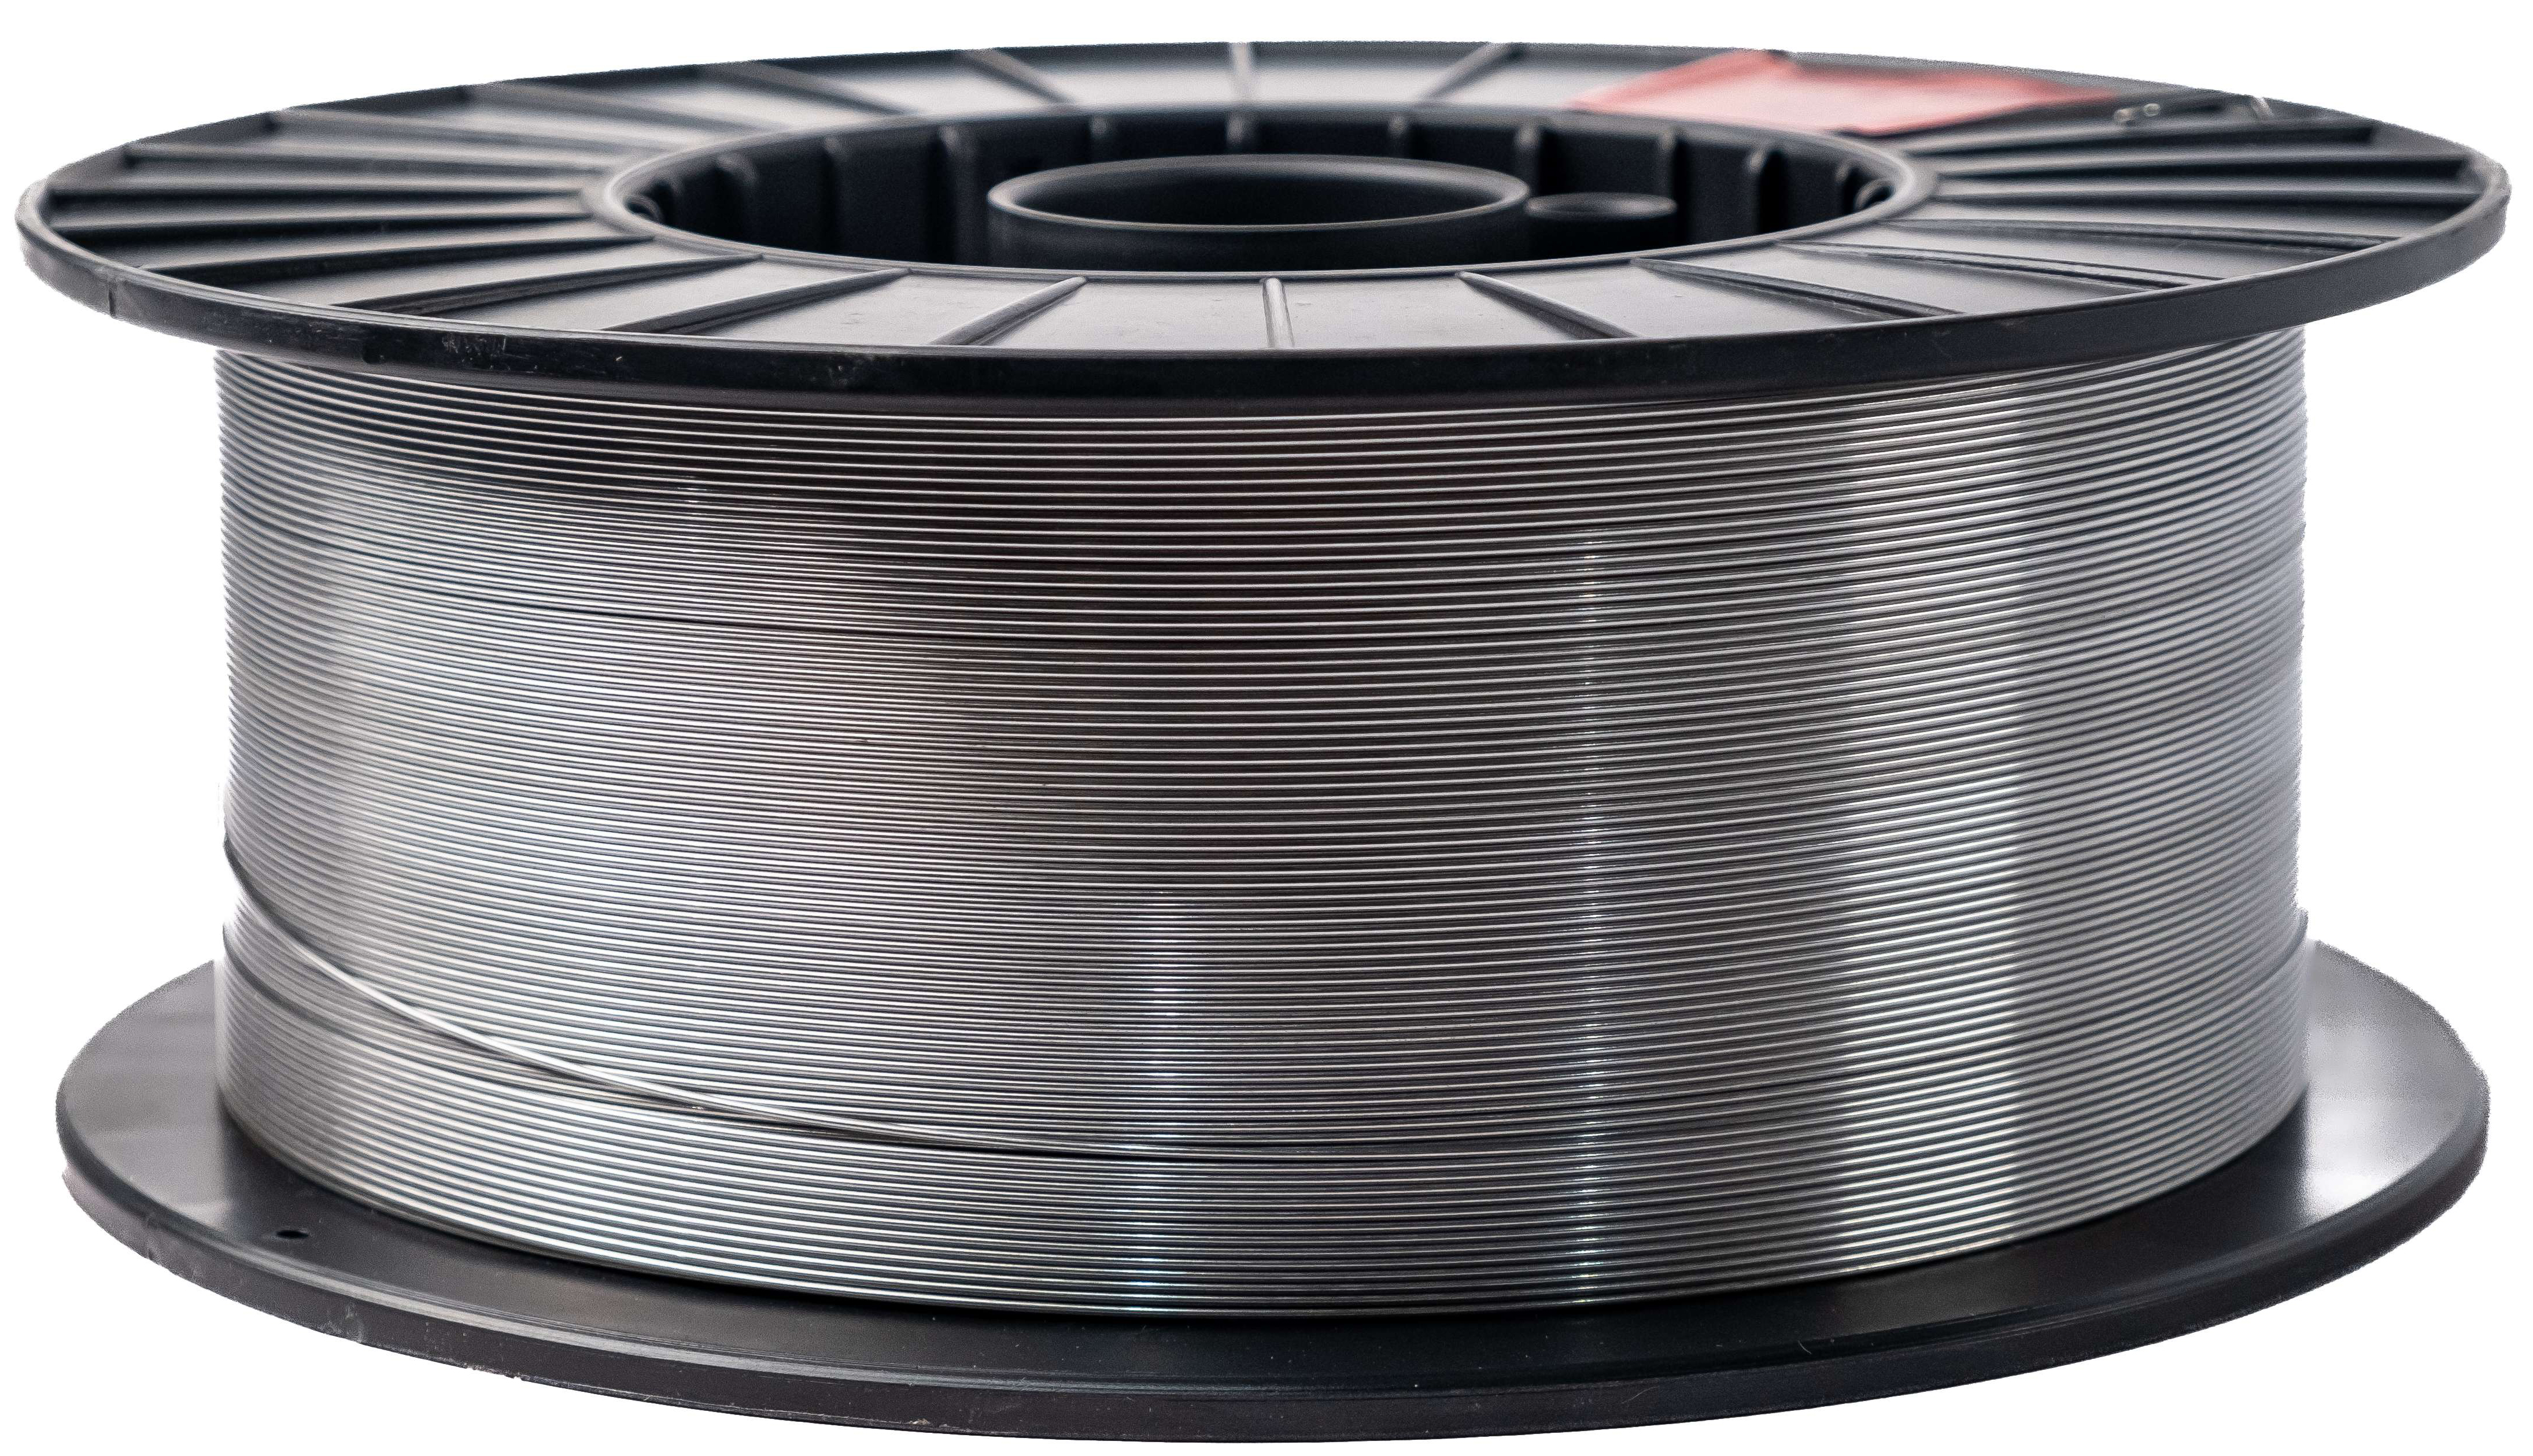
Сварка производится во всех пространственных положениях и характеризуется отличными технологическими свойствами, такими как стабильная дуга, высокая производительность наплавки, минимальный уровень разбрызгивания, красивая форма сварных швов с хорошей смачиваемостью кромок, а наплавленный металл благодаря тому, что в химическом составе проволоки снижено содержание вредных примесей, таких как P и S, достаточно устойчив к образованию горячих трещин и имеет высокие значения пластичности и ударной вязкости при отрицательных температурах.
JQ.MG50-6N предназначена для сварки ответственных конструкций в таких областях, как мостостроение, судостроение, вагоностроение, автомобилестроение, энергетическое машиностроение и другие отрасли промышленности.
Справочные рекомендации. Защитный газ: М21 (Ar + 20%CO2). Расход газа: 20–25 л/мин. Вылет проволоки: 15–25 мм. Перед сваркой очистите кромки соединения от ржавчины, влаги, масляных и других загрязнений. Приведенные выше рекомендации имеют справочный характер.
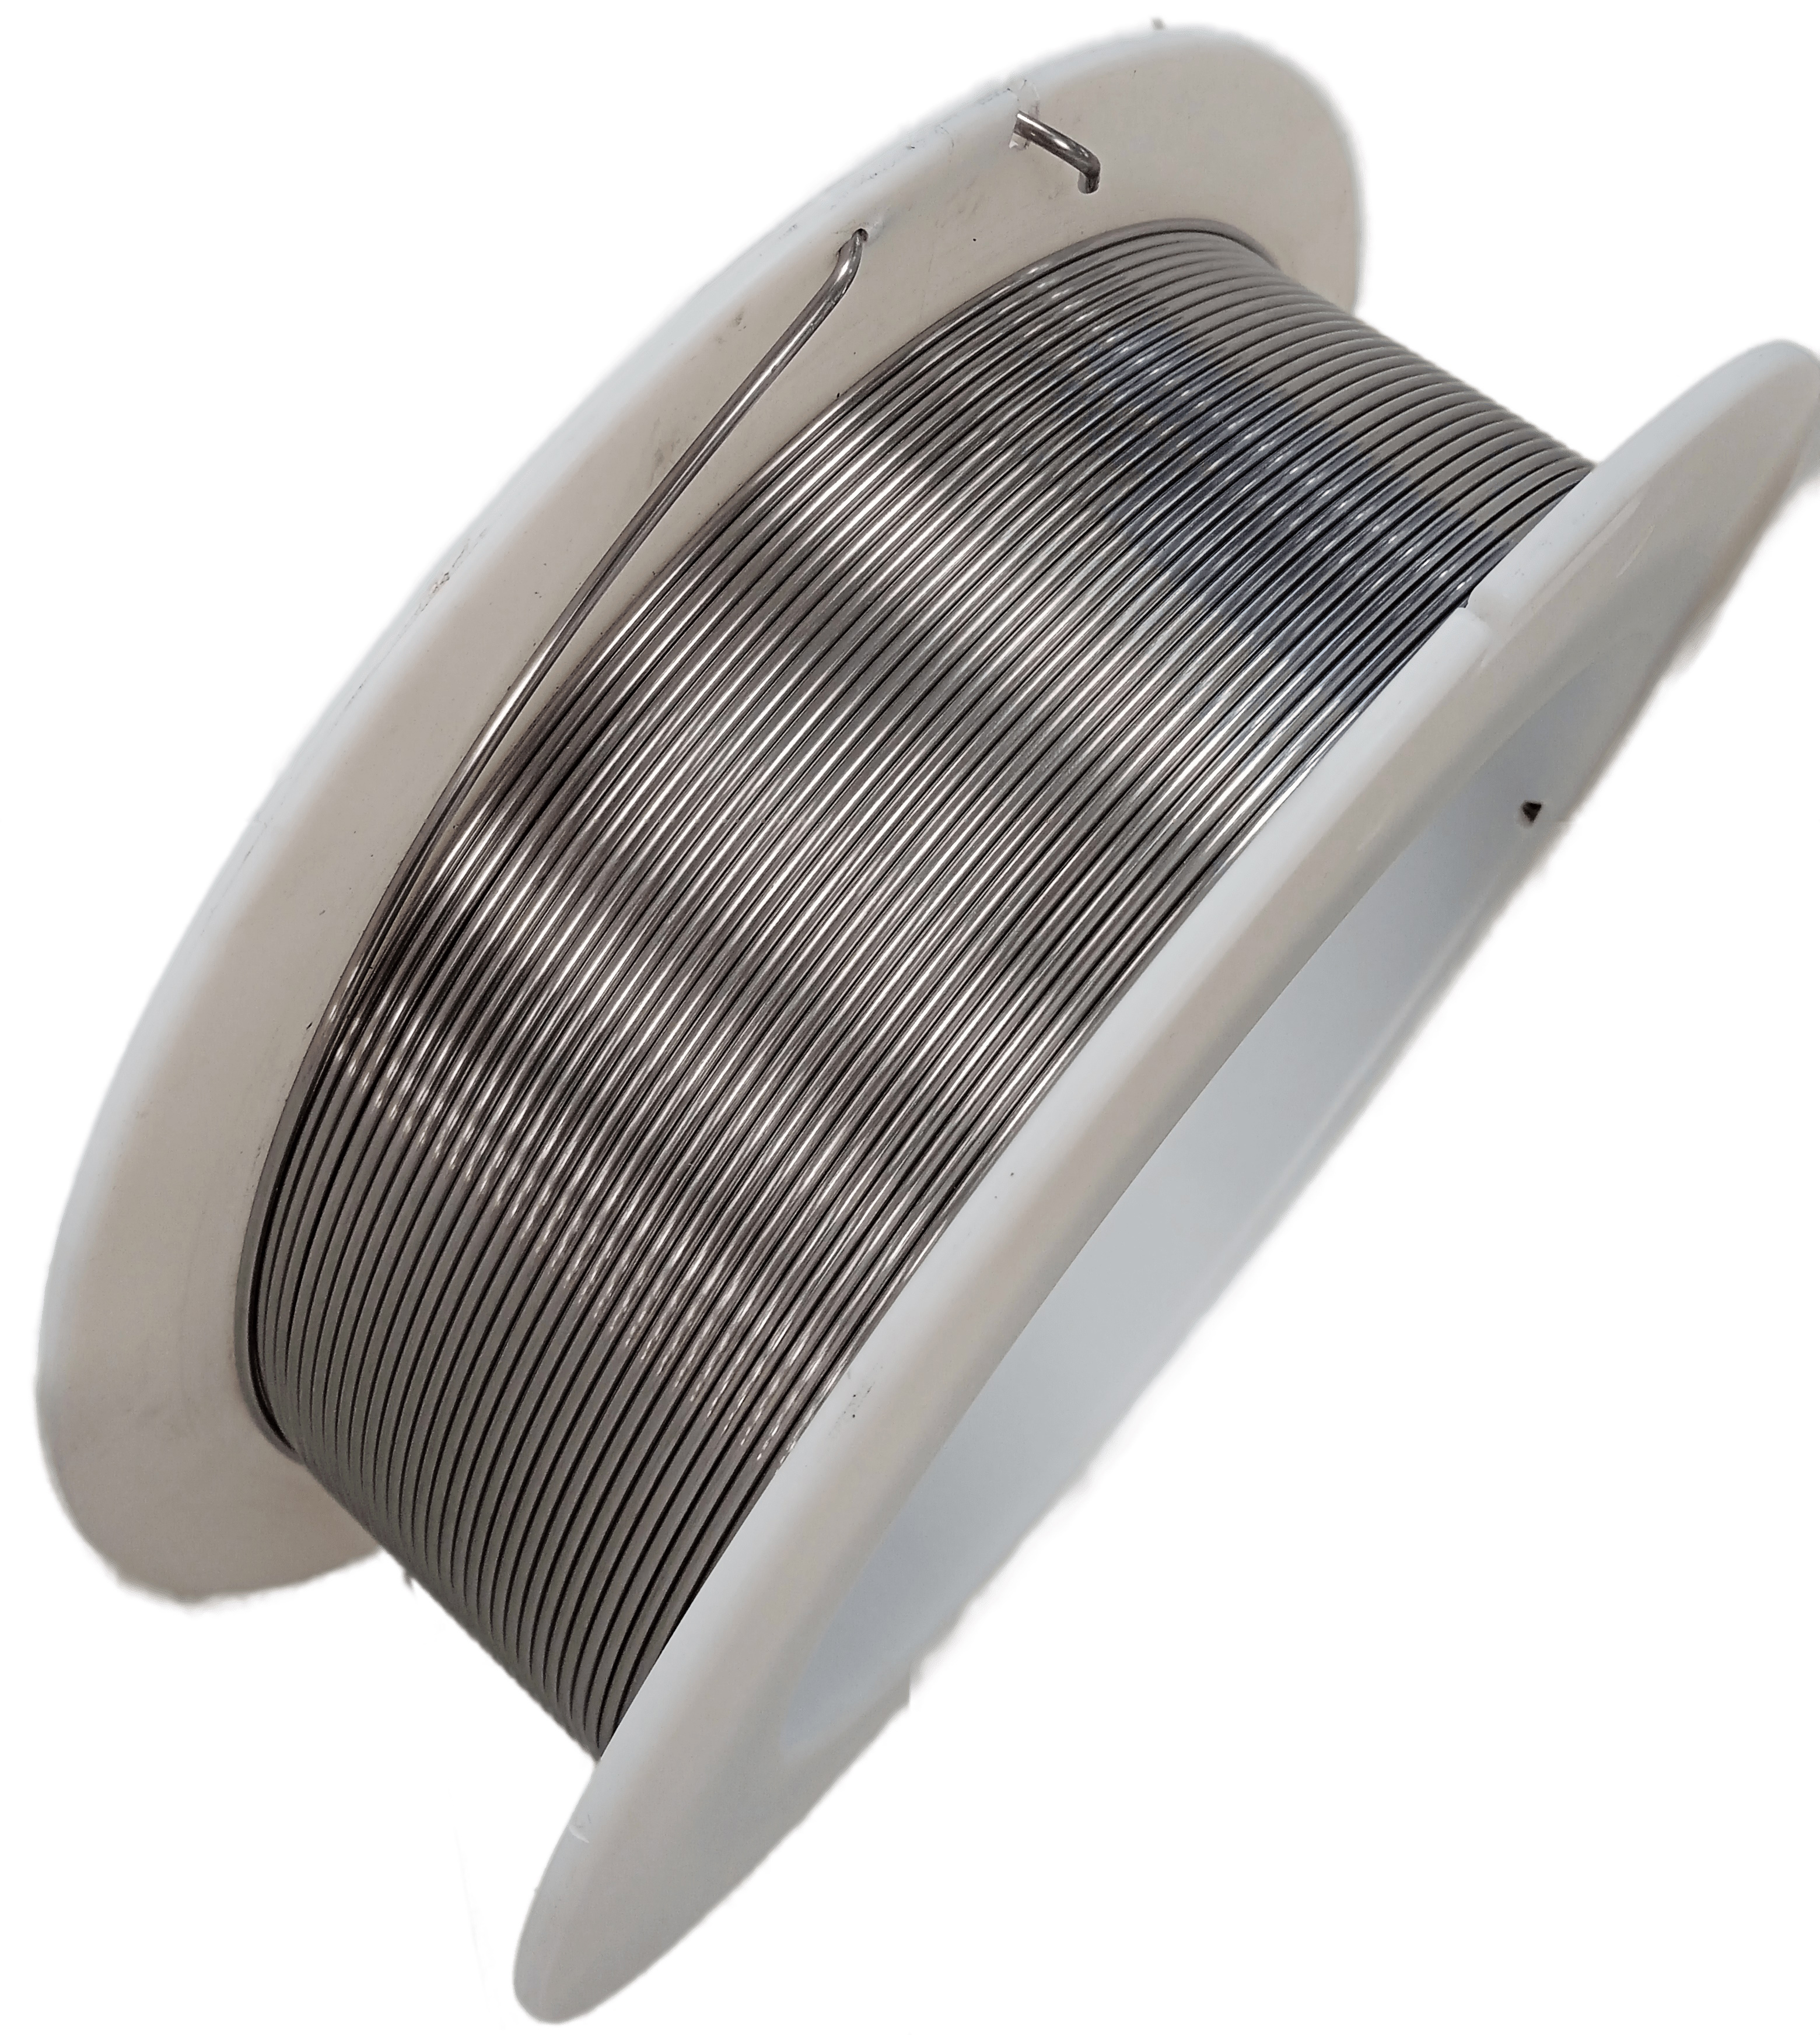
JQ.SAl 5356 сварочная алюминиево-магниевая проволока (AWS A5.10 ER5356/R5356, EN ISO 18273: S Al 5356) с содержанием Mg около 5%, обладающая отличными технологическими свойствами сварочного процесса, такими как стабильная дуга, высокая производительность наплавки, минимальный уровень разбрызгивания и красивая форма сварных швов. Сварка производится на постоянном токе обратной полярности DC+ в среде Ar высокой чистоты. Для сварки ответственных конструкций, особенно толщиной до 4 мм, рекомендуется использовать импульсные режимы MIG сварки, такие как Pulse, Double Pulse и им подобные.Эта универсальная проволока предназначена, в первую очередь, для механизированной или автоматической сварки конструкций из алюминиево-магниевых сплавов 5ХХХ группы с содержанием Mg 3-5%, таких как AlMg3, AlMg4, AlMg5, AlMg6 и им подобных сплавов. Наплавленный металл сварного шва обладает достаточно высокими прочностными характеристиками, но данную проволоку не рекомендуется применять для сварки ответственных конструкций из сплавов с высоким содержанием Mg, подверженных предельным нагрузкам. Также следует учитывать, что при температуре эксплуатации выше 65°С металл шва склонен к охрупчиванию и последующему коррозионному растрескиванию под напряжением. В остальных случаях металл шва характеризуется хорошей коррозионной стойкостью, а при анодировании имеет цвет идентичный основному металлу.Также проволока JQ.SAl 5356 предназначена для сварки алюминиево-магниево-кремниевых сплавов 6ХХХ группы с им подобными, а также для сварки 6ХХХ группы с алюминиево-марганцевыми сплавами 3ХХХ и алюминиево-магниевыми 5ХХХ групп, если доля участия присадочного материала в сварном шве более 50%. Для сварки 5ХХХ и 3ХХХ групп сплавов между собой, алюминиево-цинковых сплавов 7ХХХ группы с литейными алюминиево-кремниевыми сплавами типа 413.0, 443.0, 444.0, 356.0, A356.0, A357.0, 359.0.
Справочные рекомендации. Защитный газ: М21 (Ar + 20%CO2). Расход газа: 20–25 л/мин. Вылет проволоки: 15–25 мм. Перед сваркой очистите кромки соединения от ржавчины, влаги, масляных и других загрязнений. Приведенные выше рекомендации имеют справочный характер.