1. Особенности технологии сварки
1) Подготовка к сварке (общие положения)
2) Предварительный подогрев перед сваркой и замедленное охлаждение после сварки
3) Параметры сварки с низким уровнем погонной энергии
4) Использование смеси защитных газов
5) Сварка без колебаний или с малой амплитудой колебаний
6) Многослойная многопроходная сварка со смещением
7) Рациональная последовательность сварки
2. Рекомендуемые параметры сварки для диаметра сварочной проволоки 1,2 мм
1. Особенности технологии сварки
1) Подготовка к сварке (общие положения)
Перед началом сварки, необходимо подготовить требуемую разделку кромок сварного соединения, в соответствии с требованиями действующих стандартов, а также обеспечить чистоту поверхности, как подготовленных кромок, так и на расстоянии min 25 мм от них, от следов воды, ржавчины, масляных и других загрязнений.
2) Предварительный подогрев перед сваркой и замедленное охлаждение после сварки
При сварке высокопрочных сталей, из-за повышенной склонности к образованию трещин, необходимы предварительный подогрев основного металла и замедленное охлаждение металла шва и околошовной зоны после сварки. Особенно критичны предварительный нагрев и послесварочная термообработка для конструкций из сталей с пределом прочности 700 МПа и выше. В целом, выбор соответствующей температуры для технологического процесса должен осуществляться с учетом марки стали, толщины листов, метода сварки и температуры окружающей среды. Как правило, чем выше класс прочности, больше толщина листа и ниже температура окружающей среды, тем выше требуемая температура предварительного подогрева, которая обычно составляет 150-200°C.
Также необходимо контролировать межпроходную температуру в процессе сварки, которая обычно составляет 135-165°C. Для замедления охлаждения после сварки можно, сразу же после сварки, укрыть изделие толстым асбестовым полотном и держать его в этом укрытии до достижения температуры изделия уровня комнатных температур. Также можно применить индукционный или газопламенный нагрев сварного соединения, с последующим замедленным охлаждением, при этом обычно используется температура 150-200°C.
3) Параметры сварки с низким уровнем погонной энергии
В результате сварки с чрезмерным уровнем вкладываемой погонной энергии снижаются, как прочность, так и общие механические свойства сварного соединения. Эта тенденция особенно выражена при сварке конструкций из тонколистового металла или высокопрочных материалов, поэтому необходимо применять режимы с низкими значениями параметров сварки и вкладываемой погонной энергии.
4) Использование смеси защитных газов
При сварке MIG/MAG проволокой сплошного сечения конструкций из сталей с пределом прочности 550 МПа и выше, рекомендуется использовать смесь защитных газов M21 (80%Ar+20%CO2). Применение этой смеси обеспечивает эффективный перенос легирующих элементов и уменьшает их выгорание, что позволяет получить качественную структуру сварного шва, одновременно снижая разбрызгивание и улучшая формирование шва.
5) Сварка без колебаний или с малой амплитудой колебаний
При сварке высокопрочных сталей сварочные материалы содержат микролегирующие элементы, способствующие образованию игольчатого феррита и подавляющие выделение доэвтектоидного феррита. Значительные колебания дуги могут изменить морфологию феррита и привести к выделению вредных структур по границам зерен. Поэтому при сварке рекомендуется по возможности избегать колебаний, а при необходимости применять колебания малой амплитуды и использовать небольшой вылет сварочной проволоки для обеспечения хороших свойств сварного шва.
6) Многослойная многопроходная сварка со смещением
Для получения качественного сварного соединения, при выполнении многопроходной сварки, точки начала и окончания сварных швов должны быть смещены относительно друг друга не менее чем на 50 мм, при этом следует избегать возбуждения и гашения дуги в местах концентрации напряжений, что в определенной степени снизит риск образования трещин в сварном шве.
7) Рациональная последовательность сварки
При выборе последовательности сварки необходимо, с одной стороны, предотвратить значительные деформации свариваемых деталей, а с другой стороны — контролировать внутренние напряжения. Следует разработать рациональную последовательность сварки с учетом конструктивных особенностей изделия. Этот метод в определенной степени также помогает предотвратить образование трещин в сварных швах. Необходимо следовать принципу: в первую очередь выполнять сварку швов с наибольшей вероятностью деформации. При необходимости следует применять одновременную сварку несколькими сварщиками и симметричную сварку.
8) Выбор сварочных материалов
Обычно применяется принцип равнопрочного соответствия. Для корневых швов и прихваток можно использовать принцип пониженной прочности, то есть выбирать сварочные материалы как минимум на один класс прочности ниже основного металла, что может снизить вероятность образования трещин в сварном шве.
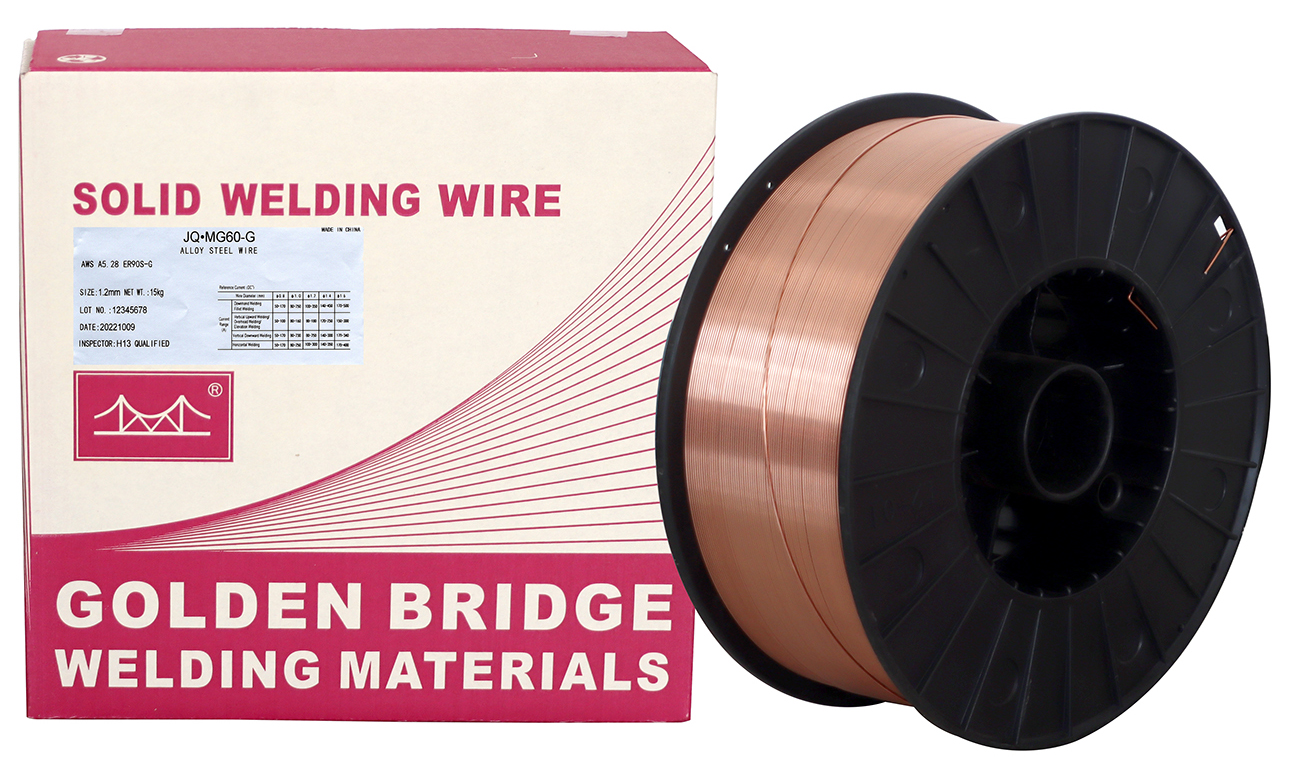
2. Рекомендуемые параметры сварки для диаметра сварочной проволоки 1,2 мм
| Предел прочности МПа | Сварочный ток (A) | Сварочное напряжение (В) | Скорость сварки (см/с) | Погонная энергия (кДж/см) |
| 550-600 | 290±30 | подбирается в соответствии с сварочным током | рассчитывается исходя из величины вкладываемой погонной энергии | 9-14 |
| 700 | 290±30 | подбирается в соответствии с сварочным током | рассчитывается исходя из величины вкладываемой погонной энергии | 10-13 |
| 800 | 290±30 | подбирается в соответствии с сварочным током | рассчитывается исходя из величины вкладываемой погонной энергии | 10-13 |
| 900-1000 | 260±30 | подбирается в соответствии с сварочным током | рассчитывается исходя из величины вкладываемой погонной энергии | 9-11 |
Примечания:
1.Погонная энергия (линейная энергия) рассчитывается по формуле: q = (I × U / v) / 1000где:q = погонная энергия I = сварочный ток U = напряжение дуги v = скорость сварки
2.Технические условия на сварку должны разрабатываться с учётом конкретных производственных условий. Вышеуказанные параметры являются рекомендуемыми для стандартных условий. При необходимости следует вносить соответствующие корректировки в случаях:
2) Нестандартной толщины листового металла.
3) Особой конструкции или проектирования соединений.
4) Специальных методов сварки.
5) Использования специальных источников питания для сварки.